

Wenn Ihnen der Einkauf eine Anfrage für eine maßgeschneiderte Kabelkonfektion schickt, geht es bei den ersten Fragen selten um den Preis. Häufiger sind sie: Welches Isoliermaterial für 150°C-Belastung? Welcher Drahtquerschnitt führt ausreichend Strom, ohne dass das Bündel zu steif wird? Welche Steckerschnittstelle verwendet die Steckseite? Diese Fragen entscheiden darüber, ob die Baugruppe die Produktion übersteht, die Zertifizierung besteht und sich im Feld behauptet. In diesem Leitfaden werden die Entscheidungen erläutert, die eine kundenspezifische Kabelbaugruppe tatsächlich prägen, von der Auswahl des Leiters und der Isolierung bis hin zur Auswahl des Steckverbinders, der Prüfung und der Lieferantenqualifizierung.
Was ist eine kundenspezifische Kabelkonfektion?
Eine kundenspezifische Kabelbaugruppe ist ein gefertigtes Bündel aus Drähten, Kabeln, Steckverbindern und Schutzelementen, die für eine bestimmte Anwendung entwickelt wurden. Im Gegensatz zu einem hundelsüblichen Netzkabel oder einem Standard-Anschlusskabel wird eine maßgeschneiderte Baugruppe so hergestellt, dass sie genau den elektrischen, mechanischen und Umgebungsanforderungen Ihres Produkts entspricht. Es kann so einfach sein wie ein zweiadriges Silikonkabel mit vorab abisolierten Enden oder so komplex wie ein mehrzweigiger Kabelbaum mit versiegelten Anschlüssen, umspritzter Zugentlastung und geflochtener Abschirmung.
Die Unterscheidung zwischen einem Kabelsatz und einem Kabelbaum ist in der Praxis von Bedeutung. Eine Kabelbaugruppe bezieht sich normalerweise auf ein einzelnes Kabel mit Anschlüssen an beiden Enden, das häufig Strom oder Daten zwischen zwei Punkten überträgt. Ein Kabelbaum gruppiert normalerweise mehrere Drähte zu einem strukturierten Bündel, häufig mit Abzweigungen, Schutzschläuchen und mehreren Anschlusspunkten. Ihr Lieferant verwendet die Begriffe möglicherweise synonym, der Arbeitsumfang, die Werkzeuge und die Tests können jedoch unterschiedlich sein.
Warum Standardkabel oft nicht ausreichen
Standardkabel funktionieren, wenn die Umgebung günstig ist und die mechanischen Schnittstellen generisch sind. Dies ist bei den meisten Erstausrüstern nicht der Fall. Ein Gerät, das rund um die interne Verkabelung Wärme erzeugt, ein Motor, der ständig vibriert, oder eine Fahrzeugumgebung mit Hitze-, Öl- und Abriebrisiko machen die Grenzen von Standardkabeln deutlich.
Standardlösungen scheitern in vierfacher Hinsicht:
- Thermische Fehlanpassung: Ein Standard-PVC-Draht mit einer Nenntemperatur von 80 °C oder 105 °C liegt zu nahe an einem Heizelement, was zu einer Erweichung der Isolierung oder vorzeitiger Alterung führt.
- Mechanische Fehlanpassung: Ein steifes, dick ummanteltes Kabel kann nicht durch ein kompaktes Scharnier geführt werden oder wiederholtem Biegen standhalten.
- Nicht übereinstimmende Steckverbinder: Der Bedarf an einer bestimmten Steckverbinderfamilie, Pinanzahl oder Kabelabdichtung kann durch ein generisches Verlängerungskabel nicht erfüllt werden.
- Nicht übereinstimmende Zertifizierungen: Das Endprodukt muss die UL-, VDE- oder CCC-Anforderungen erfüllen und der Draht oder die Baugruppe selbst muss über die entsprechenden Zulassungen verfügen.
Das ist der Hauptgrund dafür, dass es kundenspezifische Kabelkonfektionierungen gibt: um die Lücke zwischen einem generischen Kabelprodukt und den spezifischen Einschränkungen Ihres Geräts, seiner Betriebsumgebung und seines Zielmarktes zu schließen.
Wichtige Entscheidungen beim Design kundenspezifischer Kabelkonfektionen
Bevor Sie einen Hersteller kontaktieren, besteht der nützlichste Schritt darin, die grundlegenden technischen Parameter durchzuarbeiten. Diese Entscheidungen beeinflussen Materialauswahl, Kosten und Zuverlässigkeit und verdienen daher bewusste Aufmerksamkeit, anstatt sie standardmäßig dem Lieferanten zu überlassen.
Leitermaterial und Verseilung
Kupfer ist das Standardleitermaterial. Verzinntes Kupfer ist in Umgebungen mit hohen Temperaturen und hoher Luftfeuchtigkeit weit verbreitet, da die Zinnbeschichtung Oxidation und Korrosion widersteht. Aus diesem Grund werden bei vielen Silikon- und strahlungsvernetzten Drähten verzinnte Litzenleiter verwendet. Blankes Kupfer ist zwar kostengünstiger, neigt jedoch im Laufe der Zeit zu Oberflächenoxidation, insbesondere bei erhöhten Temperaturen.
Strandung beeinträchtigt die Flexibilität und Lebensdauer. Ein feindrähtiger Leiter lässt sich leichter biegen und übersteht wiederholtes Biegen weitaus besser als ein massiver oder grobdrähtiger Leiter. Der Kompromiss besteht aus Kosten und Kündigungsaufwand. Feinlitzen erfordern außerdem sorgfältiges Abisolieren und Crimpen, um ein Einkerben der Litzen zu vermeiden. Wenn sich die Baugruppe während des Betriebs bewegt, z. B. in einem Roboterarm oder einer Spülmaschinentür, geben Sie der Feinverseilung Vorrang und überprüfen Sie die Biegelebensdauer bei Ihrem Lieferanten.
Isolierungs- und Mantelmaterialien
Die Materialauswahl ist in der Regel die wichtigste Entscheidung bei einer kundenspezifischen Kabelbaugruppe, da sie direkt die Temperaturbewertung, die Flexibilität, die chemische Beständigkeit und die Kosten bestimmt.
PVC ist das Arbeitspferd für allgemeine Anwendungen. UL1007 und UL1015 decken die Nenntemperaturen 80 °C bzw. 105 °C ab. PVC ist erschwinglich, leicht zu verarbeiten und in vielen Farben erhältlich, wird jedoch bei niedrigen Temperaturen steif und wird weich oder zersetzt sich nahe seiner Bewertungsgrenze.
Silikonkautschuk verträgt kontinuierliche Hitze weitaus besser als PVC, wobei viele UL-Silikondrahttypen für 150 °C, 200 °C oder höher ausgelegt sind. Darüber hinaus ist Silikon äußerst flexibel und eignet sich daher für die Verlegung in engen Räumen und für Anwendungen mit Bewegung. Die weichere Oberfläche kann leichter abreiben, sodass in stark beanspruchten Bereichen Schutzschläuche oder geflochtene Silikonkonstruktionen eine Überlegung wert sind.
Vernetztes Polyethylen, oft als XLPE oder XLPO bezeichnet, bietet eine gute Balance: höhere Temperaturwerte als PVC, bessere mechanische Festigkeit als Silikon und dünnere Wandstärke bei gleicher Nennspannung. Strahlungsvernetzte Drähte wie UL1430, UL3173 oder UL3321 werden häufig in Geräten, Beleuchtung und elektrischen Geräten verwendet, bei denen Flammschutz und Hitzebeständigkeit erforderlich sind.
PTFE- und FEP-Fluorpolymer-Isolierungen bieten die höchste Dauertemperaturbeständigkeit, typischerweise etwa 200 °C, zusammen mit ausgezeichneter chemischer Beständigkeit und geringer Ausgasung. Sie werden in anspruchsvollen Umgebungen eingesetzt, in denen die zusätzlichen Kosten durch Zuverlässigkeitsanforderungen gerechtfertigt sind.
Nennspannung und Drahtstärke
Die Nennspannung bestimmt die Isolationsdicke, ist jedoch selten der Faktor, der die Drahtgröße bestimmt. Auswahl der Strombelastbarkeit, des akzeptablen Spannungsabfalls und der mechanischen Festigkeit des Antriebsmessgeräts. Der Baugruppenhersteller kann ein Messgerät empfehlen, sobald Sie den Strom pro Stromkreis und den zulässigen Temperaturanstieg definiert haben. Die Verantwortung für die endgültige Berechnung sollte jedoch zwischen Ihrem Techniker und dem Lieferanten geteilt werden, insbesondere wenn das Kabelbündel dicht gepackt ist.
Wenn der Strom hoch ist, die Strecke aber kurz ist und Vibrationen vorhanden sind, können die mechanischen Eigenschaften des Kabels wichtiger sein als die Strombelastbarkeit. Ein dicker, groblitziger Draht ist möglicherweise zu steif für den Verlegeweg. Dies ist einer der Gründe, warum die kundenspezifische Kabelkonfektionierung eine Disziplin ist: Sie gleicht elektrische, thermische und mechanische Anforderungen aus, anstatt Drähte aus einem einzigen Datenblatt auszuwählen.
Auswahl und Anschluss von Steckverbindern
Die Auswahl des Steckverbinders ist die zweite Hälfte der kundenspezifischen Kabelkonfektionierungsgleichung. Die gleiche Kabelspezifikation kann je nach Steckverbinder, Anschlusscrimp und Zugentlastung, die für den Anschluss verwendet wird, sehr unterschiedlich funktionieren.
Beginnen Sie mit der Steckschnittstelle. Wenn Ihr Gerät an einen proprietären Port oder eine Steckverbinderfamilie nach Industriestandard angeschlossen wird, ist die Entscheidung bereits eingeschränkt. Die verbleibenden Variablen sind Kontaktoberfläche, Drahteintrittswinkel, Verriegelungsmechanismus und Dichtungsanforderungen. Wenn Sie völlige Freiheit haben, wählen Sie einen Konnektor mit nachweislicher Erfolgsbilanz in Ihrer Branche und Verfügbarkeit über mehrere Quellen hinweg.
Stellen Sie bei Umgebungen mit hohen Temperaturen sicher, dass das Steckergehäuse und der Kontaktisolator für die gleiche Temperatur wie der Draht ausgelegt sind. Ein für 200 °C ausgelegter Silikondraht, der mit einem für 105 °C ausgelegten Nylongehäuse verbunden ist, erzeugt eine Schwachstelle, die den Zweck der Drahtauswahl zunichte macht. Crimpen Sie auf ähnliche Weise den richtigen Anschluss, vorzugsweise mit dem vom Hersteller angegebenen Werkzeug, und überprüfen Sie die Crimphöhe. Schlechtes Crimpen führt bei hohem Strom zu zeitweiligen Ausfällen und Überhitzung.
Die Zugentlastung ist das am häufigsten übersehene Anschlussdetail. Der Punkt, an dem der Draht in den Stecker oder das Gehäuse eintritt, ist der Ort der natürlichen Spannungskonzentration. Diesem Zweck dienen Umspritzungen, Schrumpfschläuche und Tüllen. Ohne ordnungsgemäße Zugentlastung führt Biegen und Ziehen schließlich zum Bruch von Leitern oder zur Belastung der Crimpverbindung, unabhängig davon, wie gut der Draht selbst spezifiziert ist.
Überlegungen zu Schutz und Routing
Nachdem Sie Kabel und Anschlüsse ausgewählt haben, überlegen Sie, wie die Baugruppe durch das Endprodukt geführt wird. Schrumpfschläuche an den Anschlusspunkten schützen die freiliegenden Litzen in der Nähe der Crimpstelle. Schläuche aus Glasfasergewebe oder silikonbeschichtetem Glasfaser sorgen für zusätzliche Abriebfestigkeit und eine weitere Wärmebarriere in Zonen mit hoher Hitze. Für eine höhere mechanische Haltbarkeit in einem bereits flexiblen Drahtdesign kann von Anfang an eine geflochtene Silikonkonstruktion spezifiziert werden.
Bei Geräten, die Feuchtigkeit ausgesetzt sind, wie Badezimmerheizungen, intelligenten Toilettendeckeln und Staubsaugern, ist die Umweltverträglichkeit wichtig. Wassereintritt an der Steckerschnittstelle ist ein häufiger Fehler im Feldeinsatz. Abgedichtete Steckverbinder, Verguss oder konforme Beschichtung auf der Leiterplattenseite sind verfügbare Optionen, verursachen jedoch zusätzliche Kosten, daher sollte sich die Entscheidung am tatsächlichen IP-Schutzziel des Endprodukts orientieren.
Der Herstellungsprozess: Was ein Lieferant kontrollieren sollte
Bei der kundenspezifischen Kabelkonfektionierung geht es nicht nur um die Kombination des richtigen Kabels und Steckers. Der Herstellungsprozess bestimmt, ob die technische Spezifikation tatsächlich umgesetzt wird. Ein zuverlässiger Lieferant steuert das Abisolieren, Crimpen, Löten, Formen und Prüfen der Leiter als einzelne Prozessschritte mit messbaren Kriterien.
Schneiden und Abisolieren
Präzises Schneiden gewährleistet Längenkonsistenz. Durch das Abisolieren muss die Isolierung entfernt werden, ohne die Leiterlitzen einzukerben. Eingekerbte Litzen überstehen möglicherweise die ersten Tests, versagen jedoch später aufgrund von Biegeermüdung. Bei feindrähtigen Drähten ist der Unterschied zwischen einem guten und einem schlechten Streifen nur unter Vergrößerung sichtbar, weshalb namhafte Hersteller Zugprüfungen und regelmäßige Schliffanalysen durchführen.
Crimpen und Löten
Die Crimpqualität bestimmt den Kontaktwiderstand und die mechanische Retention. Ein ordnungsgemäß gecrimpter Anschluss verformt die Hülse um den Leiter und die Isolierung auf kontrollierte Weise. Zugkraft und Crimphöhe sind die beiden Standardsteuerungen. Beim Löten ist eine Temperaturkontrolle erforderlich, um eine Dochtwirkung der Isolierung oder die Entstehung spröder Verbindungen zu vermeiden.
Montage und Schutz
Bei der Endmontage werden die Drähte in das Steckergehäuse geführt, ein Schutzschlauch angebracht und eine Zugentlastung geformt oder angebracht. Hier kommt es auf den Menschen an: Klare Arbeitsanweisungen, visuelle Hilfsmittel und Qualitätsprüfungen reduzieren das Risiko von Fehlverdrahtungen oder Verpolungen. Ein einzelner vertauschter Draht in einem Steckverbinder kann zu einem Feldausfall führen, der schwer nachzuverfolgen ist.
Prüfung und Rückverfolgbarkeit
Ein 100 % elektrischer Test ist die Branchengrundlage für kundenspezifische Kabelkonfektionen. Kontinuität, Isolationswiderstand und Spannungsfestigkeit sind die Kernprüfungen. Ob Sie einen vollständigen Hi-Pot-Test benötigen, hängt von der Anwendung ab; Geräte, die an das Stromnetz angeschlossen sind, sollten darüber verfügen. Rückverfolgbarkeit ist wichtig, wenn Ihr Produkt in Betrieb genommen wird und eine Ursachenanalyse benötigt. Fragen Sie den Lieferanten nach Chargenverfolgungscodes, Chargenaufzeichnungen und wie er mit fehlerhaftem Material umgeht.
Zertifizierungen und Standards, die sich auf kundenspezifische Kabelkonfektionen auswirken
Die Zertifizierung ist keine Dekoration; Es ist der rechtliche und praktische Zugang zum Verkauf Ihres Produkts auf einem bestimmten Markt. Draht- und Kabelprodukte sind in Nordamerika üblicherweise nach UL, in Europa nach VDE oder TÜV und in China nach CCC oder CQC zertifiziert. Ihr Montagelieferant muss nicht jeden Draht intern zertifizieren, aber die von ihm verwendeten Drähte sollten über die Zulassungen verfügen, die Ihr Endprodukt erfordert.
Für den europäischen Markt wird die Einhaltung der Niederspannungsrichtlinie sowie der RoHS- und REACH-Beschränkungen erwartet. Für Nordamerika sind normalerweise UL-anerkannte Komponenten für die Sicherheitszertifizierung des Endprodukts erforderlich. Für China gilt die CCC-Zertifizierung für bestimmte Draht- und Kabelkategorien, während die CQC andere abdeckt. Wenn es sich bei dem Endprodukt um ein Elektrogerät handelt, muss die interne Verkabelung den in der jeweiligen Gerätenorm erwarteten Temperatur-, Spannungs- und Entflammbarkeitswerten entsprechen.
Wenn Ihre Lieferkette eine Ausrichtung auf Qualitätspraktiken in der Automobilindustrie erfordert, bringt ein IATF 16949-zertifizierter Lieferant zusätzliche Disziplin bei der Risikoanalyse, dem Änderungsmanagement und der Freigabe von Produktionsteilen mit. Durch diese Zertifizierung ändert sich nicht die Kabelspezifikation, sondern die Art und Weise, wie der Lieferant seinen Prozess dokumentiert und steuert.
Auswahl eines Herstellers kundenspezifischer Kabelkonfektionen
Bei der Herstellerauswahl geht es darum, die Leistungsfähigkeit mit dem tatsächlichen Risikoprofil Ihres Produkts in Einklang zu bringen. Für einen Großseriengerätehersteller muss der Lieferant Erfahrung mit der internen Verkabelung von Geräten, eine solide Prozesskontrolle und wettbewerbsfähige Kosten nachweisen. Für einen Automobil- oder Industriekunden verlagert sich die Priorität auf das Qualitätsmanagement und die Rückverfolgbarkeit auf Systemebene.
Ein Hersteller mit eigener Drahtextrusion und Kabelbaummontage bietet praktische Vorteile. Sie kontrollieren die Materialspezifikation und die Kabelqualität von Anfang an, was die Kommunikation verkürzt und die Wahrscheinlichkeit verringert, dass eine Kabelcharge eines Drittanbieters nicht den Spezifikationen entspricht. Unternehmen wie Jiangyin Zhijun Appliance Electric Cable and Wire Co., Ltd. produzieren sowohl isolierte Drähte als auch fertige Kabelbäume unter einem Dach, was wichtig ist, wenn kundenspezifische Kabelkonfektionierungsprojekte eine enge Koordination zwischen Kabelauswahl und Kabelbaummontage erfordern.
Wenn Sie einen Lieferanten bewerten, fragen Sie nach dessen Qualitätssystemzertifikat, den Standards, die seine Produkte erfüllen, und ob er Erfahrung mit Ihrer spezifischen Anwendung hat. Ein nützlicher Ausgangspunkt ist ein direktes Gespräch über eine typische Installation: die genaue Kabelbemessung, den Steckerstil, die Anforderungen an die Abschirmung oder Ummantelung und das Testprotokoll. Die Antworten des Anbieters auf diese Einzelheiten verraten mehr als jede generische Marketingaussage.
Lieferzeit und Mindestbestellmenge sind praktische Einschränkungen, die mit völliger Transparenz ausgehandelt werden sollten. Kundenspezifische Baugruppen beginnen oft mit einer Prototypenphase, gefolgt von der Pilotproduktion und der Massenproduktion. Bestätigen Sie, ob der Lieferant jede Phase unterstützt und wie hoch der Turnaround für jede Beispieliteration ist.
Die Rolle der frühen Lieferanteneinbindung
Ein häufiger Fehler besteht darin, zu warten, bis das Produktdesign eingefroren ist, um sich an einen Hersteller von Kabelkonfektionen zu wenden. Zu diesem Zeitpunkt sind die Platzbeschränkungen für die Verlegung, die Auswahl der Steckverbinder und die thermischen Budgets bereits festgelegt, was häufig zu Kompromissen genau in dem Bereich führt, in dem die Kabelbaugruppe funktionieren muss. Wenn Sie den Hersteller frühzeitig einbeziehen, können Sie den Drahtquerschnitt anhand des verfügbaren Verlegeraums überprüfen, die Temperaturbewertung des Steckers mit der Umgebung vergleichen und eine flexiblere oder haltbarere Konstruktion anfordern, bevor das Werkzeug zugeschnitten wird.
Eine frühzeitige Einbindung gibt dem Hersteller auch die Möglichkeit, geformte Zugentlastungskonstruktionen, andere Drahtverseilungen oder einen kostengünstigeren zertifizierten Drahtstil vorzuschlagen, der die Anforderungen noch erfüllt. Ihre Empfehlungen beruhen häufig auf der Erfahrung, dass sie im Einsatz Ausfälle ähnlicher Baugruppen gesehen haben, eine Erfahrung, die im internen Technikteam eines Käufers nur schwer zu reproduzieren ist. Schon ein einziges Gespräch in der Konzeptphase kann eine spätere kostspielige Neugestaltung verhindern.
Ein praktisches Beispiel: Verkabelung von Hochtemperaturgeräten
Erwägen Sie eine Heißluftfritteuse auf der Arbeitsplatte. Die interne Verkabelung in der Nähe des Heizelements muss Dauertemperaturen deutlich über 105 °C standhalten und die Verkabelung ist eng. Eine vernünftige Spezifikation beginnt mit einem silikonisolierten Kabel, das für 150 °C oder 200 °C ausgelegt ist, und verwendet einen verzinnten Kupferleiter, der feindrähtig genug ist, um dem Verlegungspfad ohne Belastung zu folgen. Die Verbindungen zum Heizelement erfordern einen Hochtemperaturanschluss und einen Schrumpf- oder Schlauchübergang zum Schutz des Crimpbereichs. Der Kabelbaum verläuft dann zu einer Steuerplatine, wo die Temperaturbewertung des Steckergehäuses mit der Temperaturbewertung des Kabels am Verbindungspunkt übereinstimmen muss. Jede Entscheidung ist miteinander verbunden: Die Route bestimmt die Aderzahl, die Wärmequelle bestimmt die Isolierung und der Leiterplattenstecker bestimmt das Anschlussformat.
Die gleiche Logik gilt für eine Badezimmerheizung, einen Induktionsherd oder einen Motorkabelanschluss. Die Einzelheiten unterscheiden sich, aber die Reihenfolge ist dieselbe: thermische Umgebung, mechanische Verlegung, Strombelastung, Terminierung und Zertifizierung. Bei der kundenspezifischen Kabelkonfektionierung geht es nicht um exotische Materialien; Es geht darum, jede dieser Lücken bewusst zu schließen. Hochtemperaturkontrollkabel für Heißluftfritteusen veranschaulichen, wie diese Anforderungen in einem Produktionsteil umgesetzt werden.
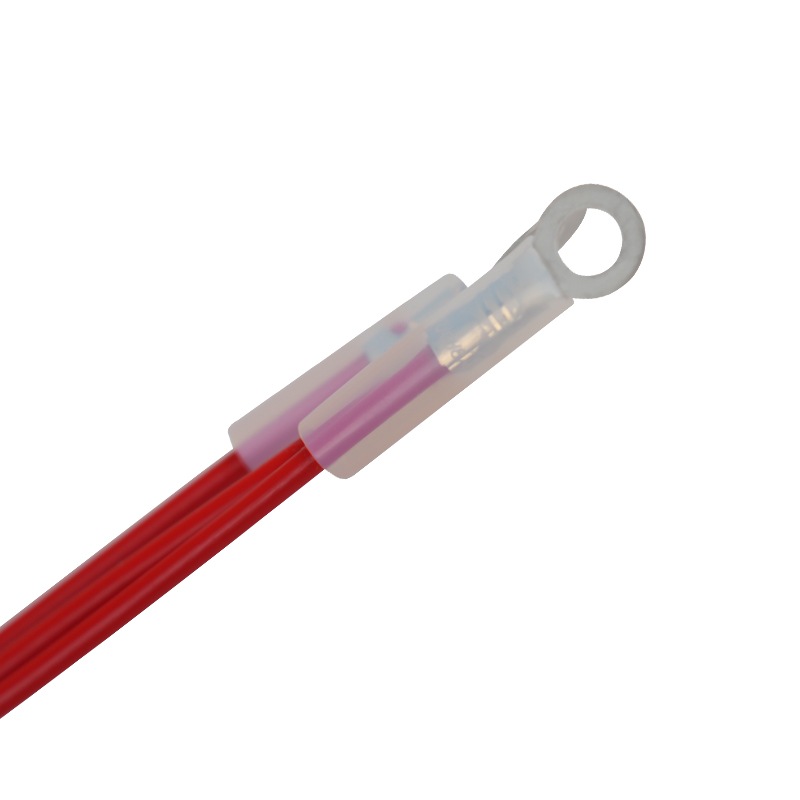 Verkabelung für Heißluftfritteusen Hochtemperatur-Kontrollkabelbaum für Heißluftfritteusen Lieferanten, Fabrik Jiangyin Zhijun Appliance Electric Cable and Wire Co., Ltd ist ein kundenspezifischer Luftfritteusen-Kabelbaum für Luftfritteusen in China. Produkt anzeigen →
Kostentreiber bei der kundenspezifischen Kabelkonfektionierung
Die Kosten sind eine Funktion der Materialkomplexität, der Prozessschritte und der Qualitätsanforderungen. Ein einfacher interner PVC-Verbindungsdraht mit einem an einem Ende angeformten Standardstecker ist ein kostengünstiges Produkt. Der Preis steigt mit Hochtemperaturisolierung, feiner Verseilung, Mehrfachsteckverbindern, Umspritzung und höheren Prüfstandards.
Die Drahtstärke beeinflusst direkt die Materialkosten. Die Angabe einer größeren Stärke als nötig erhöht die Kupferkosten und die Bündelsteifigkeit, ohne dass sich daraus ein funktioneller Vorteil ergibt. Das Gleiche gilt für die Isolationsdicke: Ein für 600 V ausgelegter Draht in einer 50-V-Anwendung kann unnötig sein, wenn die Nennspannung nicht durch die Endproduktnorm bestimmt wird.
Auch die Qualität der Steckverbinder spielt eine Rolle. Markensteckverbinder von etablierten Herstellern kosten zwar mehr, verringern aber das Versorgungsrisiko und die Problemraten. Maßgeschneiderte Werkzeuge für einen proprietären Steckverbinder stellen eine Vorabinvestition dar, die nur bei ausreichendem Volumen sinnvoll ist. Bei kleineren Auflagen werden durch die Wahl einer Standard-Steckverbinderfamilie Werkzeugkosten vermieden und die Vorlaufzeit verkürzt.
Testanforderungen sind die andere sichtbare Kostenkomponente. Eine einfache Durchgangs- und Hochspannungsprüfung ist kostengünstig, eine 100-prozentige Zugkraftprüfung und eine automatisierte Dimensionsprüfung erfordern jedoch mehr Zeit. Entscheiden Sie, welche Tests für den Fehlermodus Ihrer Anwendung von Bedeutung sind. Ein Automobilkunde möchte möglicherweise ein vollständiges PPAP-Paket. Ein Gerätekunde benötigt möglicherweise nur eine Konformitätsbescheinigung. Beide Anforderungen sind gültig, kosten jedoch nicht den gleichen Preis.
Häufige Spezifikationsfehler und wie man sie vermeidet
Die meisten Probleme bei der kundenspezifischen Kabelkonfektionierung entstehen bereits in der Spezifikationsphase. Zu den häufigsten Fehlern, die Hersteller beobachten, gehören:
- Übermäßige Angabe des Temperaturwertes ohne Berücksichtigung der tatsächlichen Umgebungstemperatur und des Stromanstiegs, was die Kosten erhöht und die Flexibilität verringert.
- Wählen Sie einen Steckverbinder aus, bevor Sie die Kabeleinführungsrichtung und den verfügbaren Platz hinter der Schalttafel bestätigen, was später zu Kompromissen bei der Verlegung führt.
- Ignorieren der Temperaturreduzierung des Steckergehäuses, die zunächst ausfällt, obwohl die Leitung korrekt spezifiziert wurde.
- Unter der Annahme, dass ein dünnerer Draht immer besser für die Verlegung geeignet ist, ohne Berücksichtigung der am Anschlusspunkt erforderlichen mechanischen Festigkeit und der auf die Baugruppe ausgeübten Zugkraft.
- Überspringen Sie die Prototypenphase für einen kritischen Kabelbaum und entdecken Sie dann erst in der Produktion ein Routing- oder Passformproblem.
Es empfiehlt sich, vor der Kontaktaufnahme mit Lieferanten ein Datenblatt zur Kabelkonfektion auszufüllen. Berücksichtigen Sie die Anzahl der Stromkreise, den Strom pro Stromkreis, die Nennspannung, die Dauer- und Spitzentemperaturen an jedem Leitungssegment, den minimalen Biegeradius, die Steckertypen an beiden Enden, die Schutzartanforderung, die erforderlichen Zertifizierungen und das erwartete jährliche Volumen. Lieferanten können Ihnen dann ein realistisches Angebot unterbreiten und Widersprüche in der Spezifikation identifizieren, z. B. eine Umgebung mit 200 °C in Kombination mit einem Steckverbinder, der für 105 °C ausgelegt ist.
Qualitätssicherung und Feldleistung
Feldausfälle in Kabelkonfektionen werden selten durch ein einzelnes dramatisches Ereignis verursacht. Die meisten entstehen durch kumulative thermische Alterung, Abrieb, Biegeermüdung oder einen Mikroriss in einem gecrimpten Anschluss, der bei der Produktion nicht erkannt wurde. Der Grund dafür, dass Qualitätssysteme wichtig sind, besteht darin, dass sie die Wahrscheinlichkeit erhöhen, einen Fehler zu erkennen, bevor die Baugruppe ausgeliefert wird.
Für den Einkäufer sind die praktischen Qualitätssignale vorhandene Zertifizierungen, Prozessdokumentationen und die Disziplin, mit der der Lieferant Änderungswünsche bearbeitet. Ein Hersteller, der die technische Zeichnung sofort aktualisiert, wenn sich ein Drahtquerschnitt ändert, und die überarbeitete Zeichnung vor der Produktion sendet, ist weitaus zuverlässiger als einer, der einfach den Auftrag ausführt und hofft, dass die alte Zeichnung weiterhin gilt.
Wenn das Produkt hohen Temperaturen ausgesetzt ist, wird die Wahl des Isoliermaterials zu einem Sicherheitsproblem. PVC wird weicher und kann sich zersetzen, wenn es seinen Nennwerten ausgesetzt wird. Silikon hält hohen Temperaturen stand, glimmt aber ohne geeignete flammhemmende Formulierungen. Das Materialdatenblatt allein erzählt nicht die ganze Geschichte; Die Erfahrung des Lieferanten mit Zertifizierungsstellen und der Feldleistung in verschiedenen Anwendungen liefert ein realistischeres Bild.
Praktische Schritte für den Einstieg
Wenn Sie sich noch in einem frühen Stadium der Spezifikation einer kundenspezifischen Kabelbaugruppe befinden, ist der Weg unkompliziert:
- Dokumentieren Sie die elektrischen, thermischen, mechanischen und Umgebungsanforderungen für die Baugruppe.
- Identifizieren Sie die Zielzertifizierungen für das Endprodukt.
- Wählen Sie geeignete Kabeltypen und Steckverbinderfamilien aus dem Katalog eines vertrauenswürdigen Herstellers aus.
- Bitten Sie den Hersteller der Kabelbaugruppe um Muster, die nach Ihren Spezifikationen gefertigt wurden, und testen Sie diese dann in Ihrer tatsächlichen Anwendung.
- Überprüfen Sie die Qualitätszertifikate und Werksauditergebnisse des Herstellers, bevor Sie eine Großbestellung aufgeben.
Weitere technische Hintergründe finden Sie in den Artikeln zu Wie Kabelbäume für Haushaltsgeräte die Sicherheit und Zuverlässigkeit verbessern and So wählen Sie einen Hochtemperaturdraht aus die zugrunde liegenden Prinzipien aus anwendungstechnischer Sicht abdecken. Die meisten Lieferanten sind auch bereit, eine Designprüfung zu besprechen, wenn Sie eine grobe Spezifikation mitbringen.
Fazit
Die kundenspezifische Kabelkonfektionierung muss nicht kompliziert sein, aber sie muss gewollt sein. Definieren Sie zunächst die Betriebsumgebung und wählen Sie dann den passenden Leiter, die Isolierung, den Stecker und die Schutzstrategie aus. Wählen Sie einen Hersteller, der den gesamten Prozess kontrolliert, von der Drahtextrusion bis zur Endprüfung, und der früh genug eingreift, um Neukonstruktionsschleifen zu vermeiden. Die günstigste Baugruppe ist nicht diejenige mit dem niedrigsten Kaufpreis, sondern diejenige, die die Zertifizierung beim ersten Mal besteht und ohne Rückruf durch die Praxis läuft. Diese Zuverlässigkeit beginnt bei den Entscheidungen, die vor der Bestellung des ersten Musters getroffen werden.